

浏览:0更新时间:2026-09-21
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
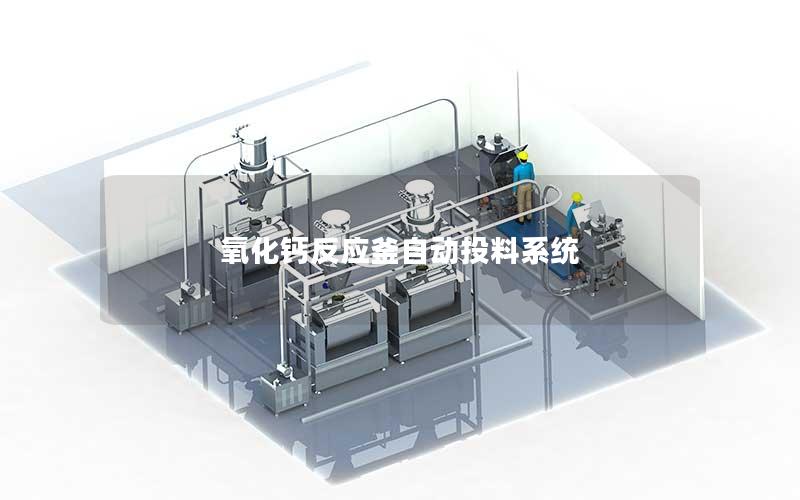
氧化钙反应釜自动投料系统是针对化工、冶金及环保等领域中强碱性、易吸湿、高粉尘物料投放而设计的现代化智能装备。该系统深度融合了密闭输送、高精度动态计量、PLC智能控制与负压除尘技术,彻底改变了传统人工投料粉尘飞扬、配比误差大及安全风险高的弊端。通过实现反应釜进料全流程的密闭化、连续化与数据化管理,系统不仅显著提升了化学反应的转化率与产品品质稳定性,更大幅降低了职业危害与物料损耗,成为推动现代化工企业迈向精细化、绿色化生产的关键工业基础设施。
系统架构与工艺流转机理
氧化钙反应釜自动投料系统主要由原料储存仓、气力或机械输送单元、精密计量秤斗、耐磨进料阀门以及中央控制系统等模块构成。物料首先在密封储料仓中暂存,通过仓壁振打器与流化装置防止物料板结架桥,确保下料通畅。随后,给料机构根据反应工艺指令启动,将氧化钙颗粒或粉末均匀输送至计量单元,整个流转过程处于全密闭状态,切断了物料与外界空气接触的途径。
在核心输送环节,系统通常采用正压密相气力输送或无尘管链输送机。气力输送利用干燥压缩空气或惰性气体作为动力介质,有效防止氧化钙在输送管道内吸收水分而提前发生水化反应;管链输送则凭借低能耗、平稳运行的特点,适应复杂空间走向的投料需求。两种方式均能将物料平稳导流至反应釜正上方的投料口,杜绝了转运过程中的跑冒滴漏。
反应釜进料接口处配置了特制的高温耐腐蚀气动切断阀与膨胀软连接。当系统接收到投料指令后,阀门自动开启,物料在重力或辅助压差作用下平顺注入反应釜内。投料完成后阀门瞬时严密关闭,有效阻隔了反应釜内剧烈反应所产生的高温水蒸气和腐蚀性挥发气体倒灌进入投料管道,保护了前端输送设备的长期稳定运行。
精准计量与智能联动控制
氧化钙与水或酸性介质的反应通常伴随剧烈放热,对投料速度与投料精度的要求极为苛刻。系统普遍采用失重式计量秤或增重式称重仓,配备高精度剪切梁称重传感器与数字式变送器,动态计量精度可稳定控制在千分之二以内。控制算法根据预设配方自动调节给料机变频转速,实现“快加-慢加-精加”的三段式给料逻辑,极大减少了落差冲料带来的计量偏差。
系统控制中心以可编程逻辑控制器(PLC)为核心,与现场的温度、压力、液位及搅拌电机传感器形成实时闭环联动。在投料过程中,控制系统实时监测反应釜内的温升速率与压力波动。一旦检测到釜内温度上升过快或压力逼近安全阈值,控制算法会瞬时自动调减投料速率甚至暂停投料,待反应平稳后再行恢复,有效杜绝了因局部过热引发的暴聚、冲料或设备超压风险。
该系统配备了工业级人机交互界面(HMI)并支持无缝接入工厂DCS或MES系统。操作人员可在中控室一键下发投料配方,实时监控投料曲线、瞬时流量与累积投料量。系统具备完善的数据存储与溯源功能,每一批次投料的时间戳、实际投放质量、反应参数曲线均自动归档生成报表,为企业工艺优化与质量追溯提供了坚实的数据底座。
安全防护与环保防尘设计
氧化钙属于强腐蚀性碱性物质,微细粉尘吸入人体或接触皮肤会造成严重化学灼伤。自动投料系统通过全流程物理隔绝,彻底实现了“料不见天、人不见料”的无尘化作业环境。在储料、计量和投料接驳口均设置了局部微负压除尘管路,配合高风量脉冲布袋除尘器,将逸散倾向的微细粉尘强力吸附收集,除尘效率高达99.5%以上,收集的粉尘可直接回落系统重新利用。
针对氧化钙易吸潮水化发热结块的特性,系统关键仓体和管道均设有伴热保温或干燥氮气微正压保护装置,防止潮气侵入引发设备堵塞。在下料口等易磨损部位,内衬耐磨陶瓷或高分子耐磨板,以抵御高硬度物料的长期冲刷磨损。各类阀门均选用具有自清洁功能的双偏心或球阀结构,避免阀座积料导致关断不严。
电气与仪表系统均按照防爆、防尘的工业标准进行等级配置,关键管路设有紧急切断阀、防爆膜片与超压泄放通道。系统内嵌多重软硬件安全连锁机制,包括料位超限报警、电机过载保护、管道堵塞预警以及开门联锁停机等功能,全方位构建起坚固的本质安全防护屏障,显著降低了工业现场的安保压力。
工业应用效益与生产效能优化
氧化钙反应釜自动投料系统的引入,直接推动了化工车间生产效率的跨越式提升。自动化流水线作业消除了传统人工搬运、拆包、称量、倾倒等多道繁琐工序,单釜投料周期缩短了40%以上,大幅提升了反应釜的周转利用率。生产节拍的紧密衔接,使整个生产装置的日处理能力和产能规模得到了充分释放。
在产品品质控制方面,高精度的连续受控投料确保了反应物料比例的均一恒定,避免了传统人工操作中因投料快慢不一导致的副反应增多、产物粒径不均或转化不完全等缺陷。产品批次间的一致性与优级品率得到根本性改善,显著降低了原材料的非理性消耗,降低了企业的综合生产成本。
自动化改造大幅减少了现场高风险岗位的作业人员数量,改善了工人的劳动条件,使一线员工从高粉尘、高腐蚀的恶劣环境中解脱出来。企业在职业健康安全管理方面的合规风险显著降低,同时减少了含尘废气的无组织排放,契合了清洁生产与节能降耗的可持续发展战略要求。
产业升级导向与未来发展
氧化钙反应釜自动投料系统不仅是单一工段的设备替代,更是化工配料单元迈向数字化、标准化管理的重要载体。通过对物料流、信息流与能量流的高效整合,该系统成功攻克了强反应活性粉体物料在复杂反应条件下的精准投喂难题,体现了现代先进制造工艺与控制技术的深度协同。
随着工业物联网与人工智能算法在流程工业中的纵深应用,未来的自动投料系统将进一步朝着自适应工艺寻优、设备预测性维护以及全生命周期健康管理方向演进。高可靠性、高智能化的投料装备将持续赋能化工、材料与冶金行业,为构建更加安全、高效、环保的现代化智能工厂提供持久动能。
上一篇:氧化钇粉体自动投料设备
下一篇:我是有底线的


