

浏览:0更新时间:2026-09-18
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
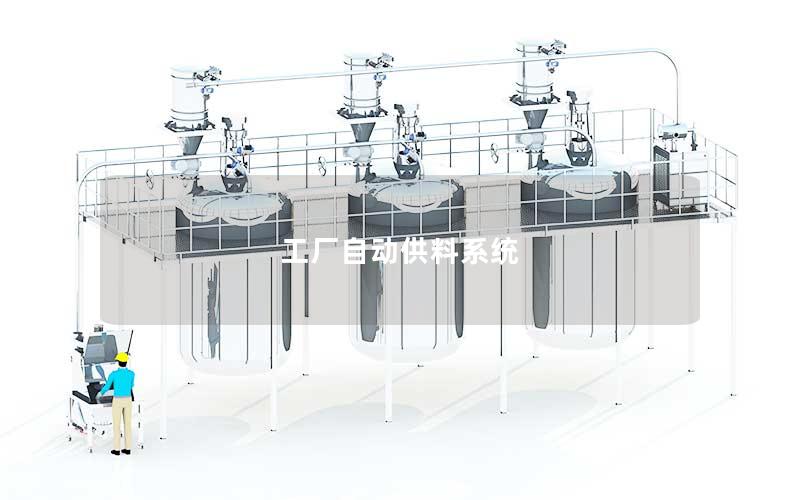
工厂自动供料系统是现代智能制造与工业自动化流程中的核心枢纽,通过集中存储、精准计量、密闭输送与智能调配,实现了原料从仓储到加工终端的全流程无人化管理。该系统集成了气力输送、失重配料、PLC智能控制以及传感器监测等多项关键技术,能够彻底改变传统人工搬运与投料模式中效率低下、粉尘污染严重以及配比误差大的弊端。随着工业4.0的不断推进,自动供料系统已成为塑料成型、精细化工、食品制药以及新能源等行业提升产品一致性、降低运营成本和实现清洁生产的关键基础设施。
系统构成与工作机制
工厂自动供料系统的物理基础在于高度集成化的硬件模块。系统通常起始于原料存储与拆包单元,包括室外大型储料仓、室内散料罐、吨包拆包机以及投料站等设备。这些装置负责接收大批量原始物料,并通过破拱除尘等辅助机构,保障颗粒或粉体物料在初始阶段能够均匀、稳定地下料,避免发生物料架桥和堵塞等工艺难题。
输送与分配网络构成了整个供料系统的核心通道。通过罗茨风机、真空泵等动力源产生的气流,物料在全密闭的不锈钢或耐磨管道中高速流转。配合精密的气动分向阀、换向接头与截料阀门,系统可以实现一对多、多对一或多对多的柔性物料调度,精准将特定品种的物料送达至指定的注塑机、挤出机或反应釜上方的受料斗中。
计量配比与电气控制是系统的中枢神经。失重式喂料秤、体积式色母机以及高精度称重传感器对原料进行高速动态测定,确保多组分混合原料的比例严格达标。主控PLC协同工控上位机系统,通过现场总线与工业以太网对供料速度、吸料时间、管路清洗及报警状态进行实时调控,实现了全流程作业的无缝衔接与闭环运行。
核心功能价值与经济效益
大幅提升生产作业连续性是自动供料系统最直观的赋能体现。传统车间高度依赖人工往返搬运与高空投料,不仅劳动强度巨大且存在明显的供料延迟。自动化供料能够提供全天候不间断的原料输送服务,在受料斗料位低于阈值时实现毫秒级自动触发补料,彻底消除了由于断料造成的设备空转与产能损失,产线运转效率得到阶梯式增长。
在产品良品率与原材料成本控制方面,该系统发挥了至关重要的保障作用。人工作业极易因疲劳或疏忽导致配方投错、色母比例波动以及称量失准,而自动化计量单元将配料精度稳定控制在极窄公差范围内。高度稳定的配比保障了批量产品在颜色、力学性能和物理特性上的严格一致,显著降低了原料损耗率和不良品报废率。
改善车间生产环境与强化安全合规构成了系统的另一大突出价值。传统粉体和颗粒物料开袋投料极易产生大量扬尘,既危害操作人员身体健康,又蕴含粉尘爆炸的潜在隐患。密闭气力输送配合集中脉冲除尘与管路抽真空反吹技术,从根源上杜绝了粉尘外溢,使车间达到无尘化和环保标准,不仅降低了厂房保洁成本,更为企业通过严苛的安全环保审查奠定了坚实基础。
跨行业深度融合与典型应用
在橡塑成型加工领域,中央供料系统展现了成熟且广泛的应用成效。面对数十台甚至上百台注塑机或挤出机的复杂车间布局,系统可实现单机单色、多机共色或集中干燥供料的灵活配置。高温干燥风机在集中料仓内对原料进行高效除湿除潮后,物料通过闭环保温管道直接注入成型机料斗,有效防止了塑料颗粒吸水析出瑕疵,极大提升了精密光学件、汽车结构件及电子外壳的成型质量。
在精细化工与医药制造行业,自动供料系统对洁净度与防交叉污染提出了极高要求。该类场景下系统多采用卫生级不锈钢无缝管道与在线清洗模块,并配备全密封隔爆阀门。不同反应物料在严格的气体保护或微负压状态下流转,防止与外界空气接触氧化变质,确保了高活性、高毒性或易燃易爆原料在密闭环境中的安全转移与高纯度投送。
在锂电池新能源及食品深加工领域,自动供料系统承载着保障物料活性的重任。锂电正负极材料以及三元前驱体对金属异物极为敏感,供料管道内壁广泛应用陶瓷贴片或高分子耐磨涂层以杜绝金属摩擦引入杂质;而在乳制品、调味品等食品行业,全线采用食品级软管与快拆快洗结构,配合严格的批次追踪追溯管理,有力守护了食品安全红线。
技术演进脉络与智能化趋势
物联网与工业大数据的深度融入正推动供料系统迈向全面数字化。新一代供料设备广泛部署了智能振动传感器、压力变送器与射频识别装置,实时采集管路风压、电机负荷、阀门开合频率等工况数据。依托云端边缘计算网关,系统能够提前识别吸料管磨损穿孔、滤芯堵塞或电机轴承异常,实现从被动抢修到预测性主动维护的转变。
数字孪生技术与自适应算法赋能供料系统具备了动态自平衡调度能力。通过在虚拟空间构建全精度映射的输送管网模型,系统能够实时仿真不同工况下的管阻变化与流体力学表现。面对突发性的产线扩容或物料牌号临时切换,自控系统可自主计算出最优的风量分配与送料路径,避免局部管道因风速不均发生物料沉降或过度摩擦损耗。
绿色低碳与模块化设计成为当前装备演进的核心诉求。节能型变频风机、余热回收干燥回路以及脉动式低能耗输送技术的广泛应用,大幅压缩了大型工厂连续供料的能耗基数。快装式标准化阀组与柔性管线接口的大量普及,使工厂在新产线部署或工艺路线调整时的停机改造周期成倍缩短,显著提升了现代工厂应对市场波动的敏捷响应能力。
未来展望与价值沉淀
现代化工厂自动供料系统早已超越了单一物料输送工具的范畴,演进为贯穿企业生产节拍、工艺品质、安全环保与智能运营的核心中枢。它以全密闭的气力流动替代了繁冗的机械搬运,以高精度的数字闭环替代了不可控的人工作业,将离散的生产加工单元有机串联为高效协同的智能化有机体。
伴随智能制造装备向更深层次的数字化、柔性化与绿色化迈进,持续升级迭代的自动供料体系必将进一步释放制造企业的生产潜能。深度整合供料链路与企业ERP、MES等顶层管理系统,将推动工厂实现全域无缝互联与物料流动的全面透明化,为构建真正意义上的黑灯工厂与现代化灯塔车间构筑起坚实可靠的底层支撑。
上一篇:工业配料称重系统方案
下一篇:左旋肉碱自动配料设备


