

浏览:0更新时间:2026-09-16
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
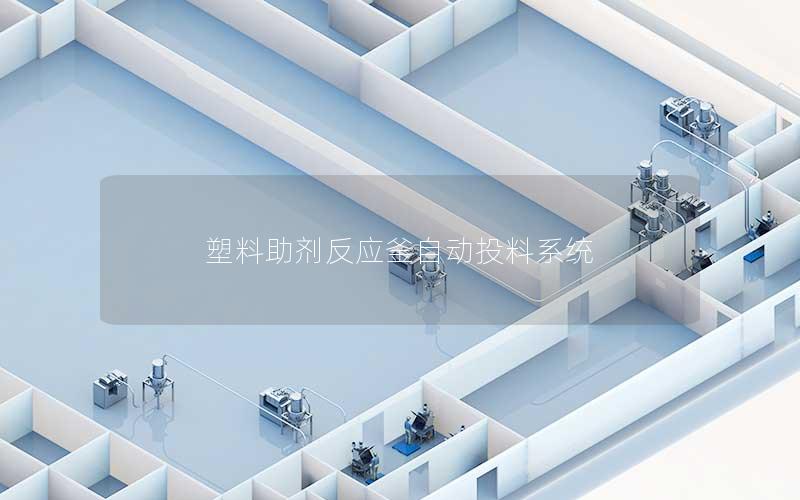
塑料助剂反应釜自动投料系统是高分子化工与高精制造领域实现精细化、绿色化生产的关键装备。该系统深度融合了高精度称重传感器、气力输送、流体精确计量以及可编程控制网络,构建起从原料存储、物料配比到密闭输送的全流程自动化作业链条。其应用不仅彻底攻克了传统人工投料粉尘大、毒害高、精度差及批次稳定性不足等行业痛点,更实现了对易燃易爆物料的安全防护与实时配方追踪,是提升塑料助剂合成质量、推动现代化工数字化转型与绿色低碳发展的核心驱动力。
系统核心架构与高精度计量机制
针对塑料助剂种类繁多、物化特性差异大的生产特点,自动投料系统在架构设计上采用了粉体、粒料与液体分区处理的模块化结构。液体类增塑剂、抗氧剂液体预聚物多采用微差质量流量计或高精度计量泵组,结合耐腐蚀不锈钢管道网络,完成微升至立方米级别的精确注料。粉体物料如硬脂酸盐、阻燃剂粉末则配置失重式喂料秤或增重式计量料仓,通过双螺杆给料机与变频调速驱动,确保在连续或间歇式投料过程中达到千分之一以内的静态计量精度。
在复杂的动态喂料过程中,系统通过集成高灵敏度称重传感器与高频信号变送器,构建了毫秒级的闭环控制回路。物料在落入反应釜的瞬间会产生惯性落差与冲料冲击,系统软件算法内嵌了动态落差预估与自动补称补偿功能,通过粗加料、精细加料与点动微量补加三级梯度控制,消除由于物料密实度变化和管道挂壁引起的称量漂移。这种高精度的自适应算法,彻底解决了传统工艺中人工称量误差对聚合反应化学计量平衡的干扰。
对于高粘度流体或易结块粉体的输送,系统配套了在线伴热管线与仓壁破拱助流装置。流体输送环节增设多点温度变送器与压力传感节点,根据粘度曲线自动调节管路保温水温与泵体输出扭矩,杜绝原料输送滞涩;粉仓底部配备脉冲气碟与机械震动筛,消除粉体架桥与鼠洞效应。多维度的物料流态化协同设计,为高精度物料计量与投喂的连续稳定性奠定了设备硬件基础。
全密闭安全设计与防爆除尘防护
塑料助剂合成往往伴随着有机溶剂挥发、静电累积以及粉尘爆炸等潜在安全风险,因此自动投料系统全生命周期贯穿了严苛的安全密闭工程标准。粉体输送普遍采用密相或稀相气力输送技术,全程在全密闭管道内进行真空负压或微正压输送,有效切断了有毒有害粉尘向车间工作环境外溢的途径,大幅度改善了操作环境的职业健康条件。
面对易燃易爆原料的操作场景,系统严格遵循防爆电气标准,所有现场电机、气动执行阀门、限位开关及接线箱均达到Ex dⅡBT4或更高的防爆等级。设备与反应釜的物理接口处设计了多道自锁式防回火截止阀与快开式气动球阀,形成物理隔离屏障。在加料前后,自动化程序会自动触发高纯度氮气对计量管路与料仓进行循环吹扫置换,将输送介质中的氧气含量严格控制在爆炸极限安全阈值以下,同时配备静电在线监测接地跨接装置,杜绝静电火花点燃风险。
在反应釜投料接口处,系统搭载了气固液三相动态压差平衡仓与在线脉冲布袋除尘器。在粉体冲入高温反应釜引发溶剂闪蒸或釜内气相膨胀时,引风系统在维持釜内微负压状态的将伴随气流抽吸至除尘滤芯,捕集的原料微粉经高频反吹脉冲再次沉降入釜。这种原位过滤不仅避免了助剂原料的飞溅损失,更消除了有毒挥发物在反应釜加料口结晶堵塞的技术顽疾。
智能化控制集成与配方溯源管理
自动投料系统的控制大脑基于工业级PLC与DCS分布式控制架构搭建,具备多线程任务并发处理能力。现场操作站配备防爆触摸人机交互界面,上位机则运行组态SCADA监控软件,以高仿真动态流程图直观展示储罐液位、料仓料位、管道阀门启闭状态、实时进料流速及累计投料量。控制网络深度互联,使得操作人员只需轻触屏幕即可一键触发包含多道投料工序的复杂合成反应工艺。
在配方管理层面,系统内设严格的安全权限分级与电子配方库。每一批塑料助剂的生产配方均加密存储在工业控制数据库中,避免了人为私自修改参数导致质量劣化的风险。投料时,控制系统自动调取目标配方参数,将反应釜当前的温度、釜压状态作为安全前置联锁条件,只有当反应体系达到预设的工艺窗口,相对应的投料阀组才会被唤醒并依序启动投料程序,防止物料过早或过晚投入引发副反应。
系统全面支持工业以太网与OPC-UA通讯协议,无缝接入企业的MES制造执行系统与ERP管理平台。系统在投料过程中不间断记录投料批次号、物料条码、实际投料偏差、投料时长及瞬时工况曲线,形成不可篡改的批生产电子追溯记录。借由大数据集成,管理者能够对每釜助剂的原料损耗率、投料效率进行多维度横向比对,为后续工艺参数调优与预防性设备维护提供精准的数据依托。
生产效能跃升与绿色低碳转型
导入反应釜自动投料系统带来了生产效率与产品一致性的显著提升。传统人工开袋、搬运、称量与登高投料模式耗时漫长,且极易因疲劳作业发生误投或漏投。自动化系统将原本需要数十分钟乃至数小时的人工作业缩短至分钟级别,反应釜的批次周转率大幅攀升,物料混合均一性与反应收率也因精准定比投料获得了质的突破,有效杜绝了因投料偏差造成的废品与批次色差缺陷。
在经济效益与劳动力减负方面,系统的少人化乃至无人化运行展现出无可替代的优越性。企业无需在高温、具有腐蚀气味的反应釜区域长期部署繁重的巡视与搬运工人,实现了关键高危岗位的“机械化换人、自动化减人”。物料在密闭回路中流动,几乎消除了开包撒漏、包装袋残留造成的原料隐形损耗,对于高价值的抗氧剂、光稳定剂等精细原料而言,仅原材料节约成本一项便能在较短周期内收回装备投资。
从环境保护与可持续发展视角审视,自动投料系统契合了现代绿色化工的严苛准则。全过程物料零接触、零散溢的密闭作业,切断了挥发性有机物(VOCs)和有毒有害固体粉尘向大气的无组织排放,极大减轻了厂区环保末端废气治理设施的负荷。这促使塑料助剂制造企业从粗放式小作坊式加工,快速迈向具备本质安全与清洁生产属性的现代化标杆工厂。
系统演进趋势与产业未来展望
塑料助剂反应釜自动投料系统正由单机的自动化向全局智能化深度演进。它不再是单一的物料搬运与计量机构,而是将配方工艺逻辑、过程安全联锁、动态感知以及全生命周期追溯融为一体的反应前置核心中枢。高精度传感元件与先进算法的迭代,使微量组分的添加精度逼近理论极限;全密闭的流态化输送与智能化防爆结构,构筑了化工安全生产的坚固防线。
伴随着数字孪生、边缘计算与工业大模型在智能制造场景的加速渗透,投料系统将进一步与反应釜内的动力学状态感知全面联动,根据实时的反应温度、粘度突变反向自适应调节投料速率与次序。这种前馈控制将打破传统固定时间周期的进料限制,使塑料助剂合成工艺实现真正意义上的动态寻优与自愈调控,持续驱动高分子新材料制造向高效、清洁、智慧的工业4.0时代阔步前行。


