

浏览:0更新时间:2026-09-15
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
现代化工、制药及新材料合成领域对反应过程的投料精度、生产效率与操作安全提出了极高要求。反应釜自动计量投料设备集成了精密传感、流体控制、工业自动化及防爆安全技术,实现了物料从储存端到反应釜的高精度、全密闭及程序化输送。该设备不仅能够消除传统人工投料带来的配比误差与安全隐患,还能与企业制造执行系统深度协同,保障工艺重复性,推动连续化与智能化生产转型。
核心系统组成与工作原理
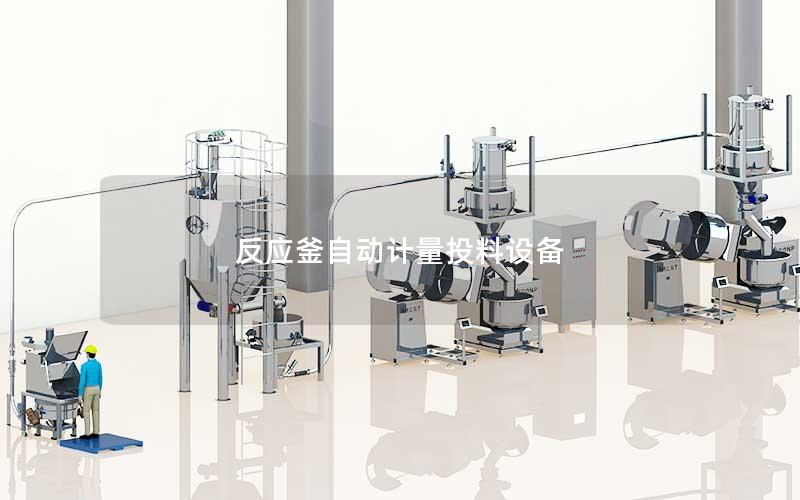
反应釜自动计量投料设备主要由储料单元、计量称重模块、输送管路系统、执行控制阀门以及中央控制单元构成。粉体与液体物料分别存储于专用储罐或料斗内,通过负压抽吸、正压气力输送、重力自流或变频泵驱动的方式导入反应体系。各组件紧密协作,形成一套高响应速度与高执行精度的闭环回路。
在具体运行机制中,系统根据物料特性的差异,通常采用增量法称重、减重法计量或高精度质量流量计检测。当主控系统发出投料指令后,控制单元实时采集重量或流量信号,动态调节供料电磁阀、变频螺旋给料机或计量泵的输出频率,在达到预设批次重量前切换至慢速微量加料模式,有效克服物料惯性带来的称量偏差。
设备与反应釜的物理对接接口经过特殊设计,配备防返窜、气动截断以及氮气置换保护系统。投料过程中不仅能够抵御反应釜内高温、微正压或真空环境的影响,还杜绝了反应物料反向挥发或倒流至输送管道的风险,确保物料平稳且精确地进入反应相态。
高精度计量与动态控制技术
计量精度是决定合成反应收率与批次稳定性的核心指标。该设备普遍配置高精度称重传感器及毫秒级数字变送模块,具备极强的抗振动与抗电气干扰能力。配合专用的动态滤波算法,系统能够在反应釜搅拌电机运转、厂房机械震动等复杂工况下,精准剥离噪声干扰,真实反映物料输送的瞬时增减量。
针对不同相态物料的物理流动特性,控制算法融入了智能自适应补偿机制。在处理高粘度液体、易吸潮板结粉末或超细微颗粒时,设备通过内置破拱振动机构、超声波助流装置以及伴热保温管道,维持物料输送速率的线性稳定,消除挂壁与堵料引起的计量滞后现象。
分段式给料策略在控制系统中扮演着关键角色。系统通常将单次投料划分为快速加料、中速调节与精细滴加三个阶段。在接近目标配比时,气动阀门与螺旋喂料机进行微米级或脉冲式动作,使最终计量误差控制在极窄范围内,满足高精密精细化工与药物合成的苛刻配比标准。
安全防爆与环境适应能力
由于反应釜所处生产环境多涉及易燃、易爆、强腐蚀或有毒有害化学品,自动计量投料设备在结构防护上执行严苛的标准。电气元器件均达到相应的本安型或隔爆型防护等级,接线箱与气动执行器具备高等级密封,有效隔绝可燃性气体与导电粉尘的侵入。
在接液与接触粉体的材质选择上,设备主体多采用316L不锈钢、哈氏合金、钛材或内衬四氟乙烯等耐腐蚀材料,表面经精细抛光处理,具备出色的抗强酸强碱腐蚀性能与抗粘附能力,降低了物料交叉污染的概率,符合GMP合规性与洁净生产标准。
设备还集成了多重安全联锁保护逻辑。当管路压力异常超标、物料温度超限、称重数值突变或反应釜状态未就绪时,系统能瞬间切断投料阀门并触发声光报警。全密闭的输送管道与除尘回风过滤装置协同工作,防止有毒挥发物外溢或粉尘飞扬,全面保障现场作业人员的职业健康。
智能化集成与工业协同赋能
在智能制造发展背景下,反应釜自动计量投料设备已不再是孤立的机械单元,而是数字化车间的重要数据节点。设备标配标准工业通信接口,可无缝接入现场DCS系统、PLC网络以及上层MES制造执行系统,实现配方下发、投料监控、数据记录与电子批记录生成的全流程数字化管理。
系统具备完善的设备健康自诊断与预测性维护功能。通过持续监测计量泵电流波动、阀门开闭响应时长以及输送管路压差变化,控制系统能够提前识别机械磨损、滤网堵塞等潜在故障隐患,向运维人员提示维护保养建议,大幅降低计划外停机频率。
完整的投料数据追溯链条为工艺优化提供了可靠依据。每次投料的实际量值、加料时长、投料曲线及操作人员信息均被完整归档并永久保存。技术人员通过分析多批次投料数据与反应产物纯度、副产物生成率的关联关系,可以持续迭代工艺配方,提升整体生产效能。
工艺升级与未来发展价值
反应釜自动计量投料设备深度重塑了现代流体与固体物料混合反应的工艺流程。它将高精度传感器、精密流体控制与数字化安全联锁融为一体,攻克了传统人工配料劳动强度大、配比精度低、安全风险高的行业痛点。随着精细化生产理念与绿色制造要求的不断深化,该设备作为流程工业自动化升级的基础装备,持续推动着化工、医药及新能源材料制造向标准化、本质安全化与无人工厂方向迈进。
上一篇:反应釜自动计量投料解决方案
下一篇:反应釜自动计量配料设备


