

浏览:0更新时间:2026-09-15
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
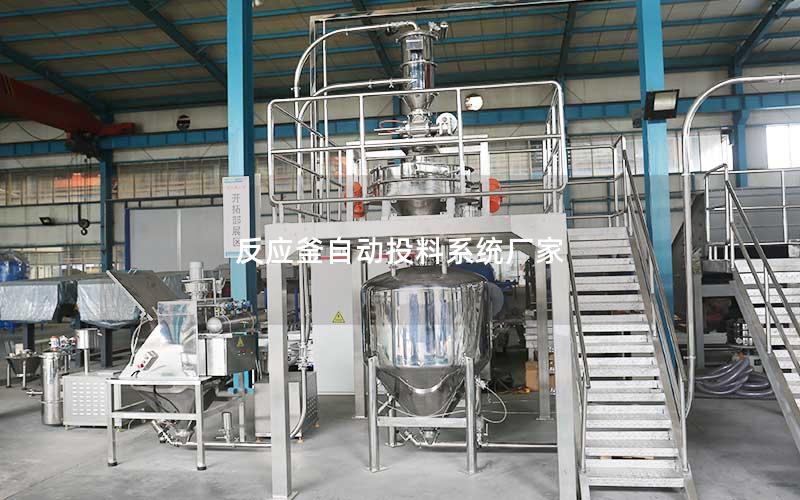
在现代精细化工、制药工程及新能源新材料等连续化与间歇化生产领域,反应釜自动投料系统厂家扮演着高端装备制造与工艺系统集成的关键角色。专业的设备制造厂商聚焦传统人工投料模式下存在的粉尘飞扬、有毒有害气体泄漏、配料精度偏差及安全风险高等行业痛点,深度融合密闭输送、高精度计量、自动化联锁控制与数字化管理软件,为流程工业量身构筑稳定高效的投料作业链。优质厂家凭借深厚的技术研发实力、严格的防爆安全设计、灵活的非标定制能力以及完善的生命周期服务体系,正全方位助推现代工厂实现本质安全与智能化跨越升级。
深厚的技术研发实力与核心硬件制造能力
反应釜自动投料系统厂家的立足之本在于其底层技术的研发积累与关键硬件的高精度制造水准。在物料输送与计量环节,厂家需攻克动态称重、失重式给料以及微量精密添加等核心控制算法,确保固体粉料、颗粒或液体助剂在高速输送状态下依然能够达到千分之一以内的配比精度,为后续反应过程的均一性奠定坚实基础。
在机械结构与材质选用方面,厂家拥有成熟的流体力学仿真与机械加工工艺。面对强酸、强碱、强磨损等复杂工艺介质,厂家通常选用哈氏合金、316L不锈钢或进行内衬四氟(PTFE)处理,并针对阀门切断、气力输送管道及称重仓体进行深度气密性优化,从源头杜绝跑冒滴漏现象的发生,提升设备的长期耐用度。
软件与自动化控制系统同样是厂家核心竞争力的重要体现。业内领先的供应商普遍配备成熟的电气研发团队,能够自主开发兼容PLC、DCS及SCADA系统的投料控制程序,并无缝对接企业的MES与ERP系统,实现投料配方数字化下发、投料过程实时监测与历史批次数据追溯,形成软硬件一体化的协同运作机制。
严苛的工业防爆与安全环保防护体系
化学反应釜往往处于易燃易爆、易挥发等高危作业环境中,专业的反应釜自动投料系统厂家将安全规范深植于产品设计的每一个细节。厂家严格遵照国家防爆电气标准与特种设备规范,所配置的电机、气动执行机构、称重传感器及就地控制柜均具备权威的防爆认证,确保系统在特定防爆区域内安全稳定运转。
为了达到严苛的环保与职业健康标准,厂家广泛采用密闭式负压气力输送、手套箱无尘投料站以及集成式反吹除尘装置。在投料全流程中,系统内部维持微负压状态,避免粉尘外溢造成车间环境污染,显著降低了一线操作人员吸入有毒有害化学品的职业健康暴露风险。
厂家还在自动化程序中构建了多重安全互锁逻辑防护网络。系统能够实时联动反应釜内部的温度、压力及液位监测信号,并在投料管道中配置氮气置换保护系统与紧急快速切断阀,一旦检测到工况异常或氧含量超标,控制系统即可毫秒级终止进料并自动执行保护动作,坚决守牢生产安全红线。
高契合度的非标定制与复杂物料适配
流程工业中的物料特性千差万别,吸湿结块、超细带静电、易燃自燃或高粘度等物理化学特性对投料提出了差异化要求。实力雄厚的投料系统厂家通常配备专业的物料测试实验室,通过对客户物料的流动性、堆积密度、安息角及颗粒度进行细致分析,量身定制匹配的真空上料机、螺旋给料机或计量泵组件。
针对不同细分行业的专属规范,厂家具备丰富的行业适配经验。例如在医药GMP合规领域,厂家严格遵循无死角、易清洗、在线灭菌(CIP/SIP)的设计准则;而在锂电正负极材料制备领域,厂家则重点解决金属异物析出防护及磁选隔离要求,使整套投料装备与特定行业工艺达成高度契合。
受限于既有厂房的空间构造与设备层高,改造类项目往往对设备布局提出极其苛刻的空间限制。厂家技术团队能够运用三维建模与模块化设计理念,在狭小空间内灵活规划管道走向、减震支撑与检修通道,既保证了投料动线的流畅合理,又大幅度降低了现场施工对既有生产线的影响。
贯穿项目全生命周期的工程与运维服务
反应釜自动投料系统的交付不仅是单机设备的买卖,更是一项涉及多学科交叉的交钥匙工程。专业厂家在项目前期深度介入工艺调研,协助客户梳理工艺节拍、工位动线与物料平衡,提供从概念方案、管路走向仿真到精确投资估算的立体化前期技术咨询服务。
在工程实施阶段,厂家派驻经验丰富的项目经理与调试工程师进驻现场,负责机械装配、管道气密性测试、电气接线以及多物料配方的带料联动试车。通过系统化的现场参数标定与反复压力测试,厂家确保整套投料系统在投产首日即达到设计精度与预定产能指标,同时为客户操作团队提供系统的技能培训。
完善的售后服务网络是系统长期稳定运行的后盾保障。成熟厂家建立有标准化备件仓库与远程运维支持平台,利用工业物联网技术对客户现场关键部件的运行频次与磨损趋势进行预防性诊断,在故障发生前及时预警,并提供全天候响应的技术支援与升级改造服务,全面护航企业连续化生产的高效推进。
反应釜自动投料系统厂家不仅是成套机械装备与自控系统的提供者,更是流程工业企业迈向高品质、低消耗、本质安全运营轨道的关键技术伙伴。选择具备自主研发底蕴、严密风控设计、非标工程积淀与全程服务意识的品牌制造企业,能够帮助工业客户在繁复交织的化学反应流程中打造出精密可靠的给料防线,使自动化、密闭化与智能化的生产愿景切实落地生根,持续赋能现代制造车间的安全进阶与价值释放。
上一篇:反应釜自动投料系统制造商
下一篇:反应釜自动投料系统厂家怎么选择


