

浏览:0更新时间:2026-09-14
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
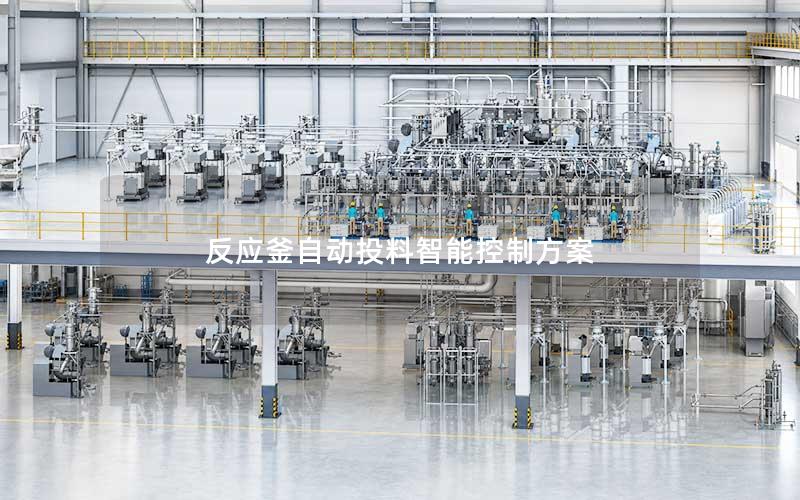
在现代化工与制药生产过程中,反应釜投料环节的精度与稳定性直接决定了成品的纯度与生产本质安全。反应釜自动投料智能控制方案深度集成高精度计量传感技术、工业可编程逻辑控制器、高级过程控制算法及数字化管理平台,构筑起覆盖物料输送、配比控制、动态监测到数据溯源的全流程闭环体系。该方案彻底改变了传统人工或半自动投料模式中存在的误差大、效率低、安全隐患多等弊端,实现了危险工艺环境下的无人化与精准化作业,为企业提升批次产品一致性、降低生产能耗和筑牢安全底线提供了坚实的技术支撑。
一、硬件架构与精密感知系统的集成
反应釜自动投料方案的基础在于构建稳定可靠的底层硬件体系与多维度的物理量感知网络。在物料输送与计量端,系统针对粉体、颗粒、液体及高粘度流体等不同物态特性,配备了高精度质量流量计、防爆称重模块以及连续式雷达物位计。这些仪表具备抗腐蚀、防爆及高频动态响应特性,能够抵御反应釜内复杂的温度、压力冲击与机械振动干扰,实时捕捉管道输送量和釜内物料增量的毫厘变化。
执行机构是实现精确投料的关键环节,方案中广泛采用高响应速度的气动切断阀、精细调节阀、计量隔膜泵以及变频防爆螺旋给料机。结合分布式输入输出模块与高速工业现场总线,现场执行设备与控制单元之间能够维持毫秒级的通信协同。这种低延迟的架构设计确保了在达到目标预设值时,执行机构能够瞬间完成关断或分级微调,从根本上消除了机械动作迟滞对投料精度造成的负面影响。
针对严苛工况下的连续生产需求,硬件系统普遍引入了容错与冗余设计。关键测控节点采用双通道乃至三通道传感器比对机制,通过实时交叉验证物料流量与重量变化,有效杜绝单点故障引发的过量投料风险。定期的在线自动校准程序配合信号隔离滤波装置,进一步提升了系统在强电磁干扰环境下的测量置信度与长期运行可靠性。
二、核心控制算法与多变量协同调控
复杂的化学反应往往伴随剧烈的吸热或放热现象,单纯依赖传统PID控制难以应对强非线性、大纯滞后的投料过程。智能控制方案引入了模糊自整定PID与模型预测控制(MPC)算法,系统能够根据反应釜当前的物理化学状态,动态计算未来一段时间内的变量变化趋势,进而生成平滑的最优投料曲线,避免物料短时间内剧烈积聚诱发局部飞温或剧烈副反应。
方案实现了投料速率与反应釜内温度、压力、搅拌转速等多变量的解耦与协同联控。在典型放热反应中,系统将釜温变化率和夹套冷却负荷作为动态投料的约束边界。当反应温度逼近安全阈值或冷却介质循环能力达到上限时,算法会自动下调进料速度或触发间歇进料逻辑;反之,在工况平稳且反应充分时则加速进料,实现生产安全与产出效率的高度平衡。
针对管道残余物料与空中落差引起的计量偏差,控制系统内嵌了智能落差自适应补偿算法。在每次批次作业过程中,控制器持续学习并记录前几次关阀瞬间的惯性流量沉降数据,实时修正后续投料的提前关阀量。该算法同时具备自动去皮、动态零点跟踪与分级加料功能,通过“大流量快速充填、小流量精准滴加”的双速投料策略,将批次物料配比精度严格锁定在预设容差范围之内。
三、全生命周期安全联锁与异常预警机制
安全是反应釜运行的首要前提,智能投料方案将严密的安全联锁逻辑深度植入控制层。系统与独立的安全仪表系统(SIS)协同工作,设定了严苛的联锁准入条件。在启动投料前,系统自动检测反应釜内的惰性气体置换指标、氧含量、静电接地状态以及搅拌电机运行反馈,任何一项关键指标未达标,投料阀门均处于硬联锁锁定状态,杜绝误操作的可能性。
在投料执行阶段,系统部署了全方位的运行异常动态监测网。通过对管道压力波动、泵体运行电流、振动频率以及釜体瞬态压力进行高频采样,控制逻辑能够提前捕捉到管路堵塞、泵体气蚀、阀门内漏等初期异常。一旦监测到搅拌器意外停转、釜内压力异常突增或冷却介质断流等重大险情,系统将在数十毫秒内触发急停切断程序,并自动联锁开启应急排空或阻聚剂加注流程。
结合机器学习技术的智能预警模型让安全管理由事后处置转变为事前预防。系统通过挖掘历史运行数据,建立了设备健康度退化评估曲线,能够对给料阀门密封磨损、传感器漂移进行寿命预测,并在劣化初期向操作人员发出预防性维护提示。这种纵深防御机制最大限度规避了因设备偶发性失效而导致的爆釜、物料泄漏等恶性化工生产事故。
四、数字化数据管理与工艺优化追溯
反应釜自动投料方案不仅关注物理现场的自动化控制,更致力于打破信息孤岛,实现生产数据的全局贯通。系统无缝对接企业制造执行系统(MES)与企业资源计划(ERP),实现了配方管理与投料工单的数字化下发。现场操作人员通过条形码或RFID识别技术完成原材料批次复核与投料口绑定,系统比对无误后方可释放执行权限,彻底消除了人工错加、漏加物料的人为失误。
投料过程产生的各项瞬时参数被高频、完整地记录于时序数据库中,自动生成符合规范的电子批生产记录(EBR)。从进料开始时间、持续时长、流速波动曲线到最终累计净重,每一个动作均带有精确的时间戳与操作人员电子签名。这些不可篡改的数据链条为药品GMP合规审计、精细化工品质追溯提供了坚实的原始凭证。
基于云端或边缘计算平台的数据挖掘工具,企业技术团队可对多批次反应过程的投料历史曲线进行横向对比与聚类分析。通过关联投料节奏与最终成品收率、杂质含量的关系,系统能够反哺工艺研发部门,辅助工程师持续优化加料速度、配比温度区间等工艺关键控制点,推动生产工艺由经验驱动向数据驱动的跃迁。
反应釜自动投料智能控制方案将自动化仪器仪表、自适应先进控制算法、多重安全防护机制与端到端的数据管理深度融合,构建起一个高度自治、精准可靠的现代化投料闭环。这套体系在消除配比误差、减轻高危岗位劳动强度的筑牢了特种反应工艺的安全屏障,带动整个流程工业向着少人化、精细化与绿色智能化的方向持续演进。
上一篇:反应釜自动投料智能制造方案
下一篇:我是有底线的


