

浏览:0更新时间:2026-09-14
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
反应釜作为现代精细化工、制药及新材料生产的核心反应单元,其自动加料设备的合理选型直接关乎生产安全、工艺重现性与成品品质。选择适配的自动加料系统需要贯通工艺机理与工程装备,从物料形态及物理化学特性评估出发,精确匹配计量精度与给料模式,兼顾反应釜在不同温度、压力工况下的密闭对接要求,并深度融合防爆等级与自动化集控系统,从而构建出安全、稳定且高效的智能加料作业闭环。
物料物理与化学特性的精准匹配
物料的物理形态是决定加料设备机械结构与输送原理的首要基础。固体粉末、颗粒、高粘度膏体或易挥发液体在流动性、堆积密度及粘附性上差异巨大,必须针对性配置输送机构。针对流动性差、易架桥的超细粉体,应优先考虑配备破拱桨叶的失重式螺杆喂料机或气力负压密相输送;对于低粘度液体,则适宜采用离心泵或隔膜泵搭配高精度流量计完成输送。
物料的化学腐蚀性与毒害性对设备触料材质提出了极高要求。在涉及强酸、强碱或强极性有机溶剂的投料场景中,所有过流部件需选用哈氏合金、钛材、316L不锈钢或进行聚四氟乙烯(PTFE/PFA)衬氟处理,以防化学侵蚀导致设备失效或物料污染。对于高活性或具有生物毒性的剧毒物料,加料设备还必须具备严格的手套箱隔离或无泄漏无尘对接设计。
物料的热敏性、吸湿性以及剪切敏感性同样不可忽视。易吸潮结块的物料需在加料管路中集成干燥氮气流化或伴热保温装置;对剪切力敏感的乳液或聚合物胶体,应当选用低转速凸轮转子泵或蠕动泵加料,避免机械强剪切造成物料破乳或结构变性,确保原料以初始分子形态参与反应过程。
计量精度要求与加料工艺模式的选择
反应动力学对原料配比的严苛限制决定了计量控制的核心方案。根据工艺是间歇式批次投料还是连续化稳态生产,需合理选择失重秤、增重秤或在线流量计。对于高附加值的催化剂微量添加,需选用分辨力达到0.1克级别的微量失重给料机;而对于大宗基础溶剂的定量配料,采用高精度质量流量计配合快速切断阀即可满足工业级公差要求。
加料的时序动态控制直接影响反应过程的放热速率与副反应生成。放热剧烈或易产生局部过热的反应釜,要求加料设备支持阶梯式加料、线性渐进加料或与釜内温度/pH值形成动态闭环联锁的自适应给料模式,杜绝因瞬时投料过量诱发热失控,确保反应始终处于温和可控的热平衡区间。
计量系统的动态抗干扰能力与快速响应速度是选型的技术重点。在反应釜自身带有强力搅拌、震动以及管道流体脉动的工作环境下,加料计量单元必须具备数字滤波算法与物理抗震隔离基座,能够实时消除机械扰动带来的称重波动,保证在加料全周期内将动态累计误差严格控制在工艺允许范围内。
反应釜运行工况与密闭对接兼容性
反应釜内部的压力状态对加料接口的密封阻断性能提出了严峻考验。当反应釜在微正压或真空状态下运行时,加料设备必须配置高可靠性的气密型双阀联锁系统、旋转给料阀或压力补偿型料仓,防止釜内高压气体反窜吹散物料,或真空状态下将输送管道内的空气及杂质强行吸入,破坏反应环境的无氧或真空度。
反应过程中的热传导与溶剂蒸汽反向扩散是导致加料口堵塞的常见痛点。对于高温回流反应体系,加料阀门和管道接口处必须设置冷却隔热夹套及氮气反吹装置,阻止高温溶剂蒸汽上升至加料仓遇冷结晶、凝结,从而避免原料在下料口积聚硬化造成机械卡死与管道堵塞。
设备与反应釜接管法兰的物理空间布局与在线清洁(CIP/SIP)能力需要深度契合。选型时需复核现场立体防爆间距、吊装高度与承重条件,选择紧凑型模块化结构。对于医药及食品级反应釜,所有管道连接应采用无死角快开卡箍设计,内表面粗糙度需达到卫生级电抛光标准,便于自动化在线清洗灭菌,消除批次交叉污染隐患。
自动化控制系统与安全防爆标准的融合
自动加料装置与全厂主控系统的协议互通性决定了产线的智能化水平。加料控制器需具备主流工业总线或工业以太网通信接口,能够无缝接入DCS、PLC或SCADA系统,支持配方一键下发、投料批次记录自动生成、加料曲线实时渲染以及生产数据的长期可追溯性,满足现代数字工厂的规范化管理要求。
防爆安全认证等级是化工危险区域选型的刚性红线。处于防爆区内的加料执行机构、伺服电机、传感器、电磁阀及现场操作终端,必须严格符合区域防爆等级规范,配备本安型或隔爆型认证元件;对于易产生静电积聚的干粉输送管路,整套加料装备必须设立完善的静电导除与氮气惰化抑爆联锁保护体系。
故障自诊断与紧急安全联锁响应机制是设备长期平稳运行的底线支撑。优良的加料系统应具备断料报警、过载保护、阀位偏差校准及紧急切断功能,当检测到釜内压力骤升、冷却水故障或下料受阻时,能在毫秒级时间内执行安全停机动作并锁定加料通道,形成全方位的安全防护屏障。
全生命周期效益与工程实施落地
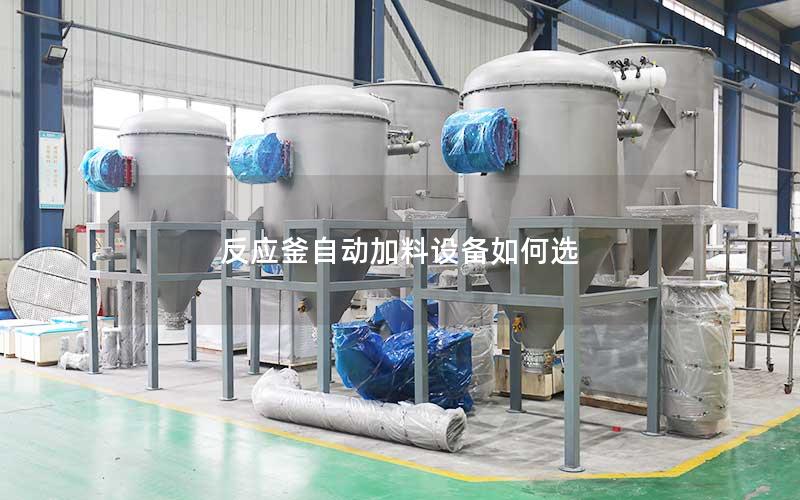
科学选择反应釜自动加料设备需要建立在对生产工艺全面解构的基石之上,在物料适配、计量精度、工况耐受与电气安全四个维度寻求最佳技术平衡点。合理的设备选型不仅消除传统人工投料带来的安全敞口与环境污染,还能以毫秒级的精准进料控制强化反应选择性,减少副产物生成,在降低原料损耗、稳定产品批次一致性的为化工生产带来显著的本质安全提升与长远经济回报。
上一篇:反应釜自动加料设备厂家
下一篇:反应釜自动吸料投料系统


