

浏览:0更新时间:2026-09-14
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
反应釜粉体负压输送系统作为现代精细化工、制药及新材料领域的核心工艺装备,通过真空负压形成的压差驱动固体颗粒物料在全密闭管道内高效流动,直接实现物料向反应釜内的平稳投料。该系统有效解决了传统人工投料与机械输送中粉尘飞扬、物料残留、有毒有害气体泄漏及交叉污染等行业痛点。结合智能称重计量、氮气闭环保护及全自动联锁控制技术,该系统不仅大幅提升了生产环境的清洁度与安全性,更保障了反应釜投料工艺的高精度与稳定性,成为推动流程工业向绿色化、智能化转型升级的关键技术手段。
反应釜粉体负压输送系统的工作原理与核心构成
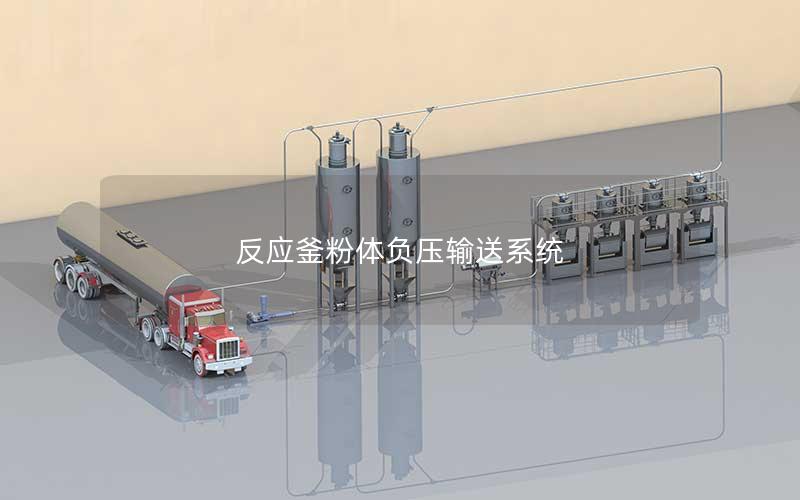
反应釜粉体负压输送系统基于空气动力学与流态化原理,借助真空泵、罗茨真空机组或文丘里射流器等负压气源设备,在密闭管道及受料容器内部建立低于大气压的负压环境。在进料端与受料端形成的恒定压差作用下,外界气体夹带粉体物料进入输送管路,物料颗粒在气流拖曳力驱动下以悬浮或集团状态沿管线定向移动,平稳进入反应釜上方配置的气固分离装置。
系统的硬件构成主要由吸料进料单元、耐磨防静电输送管路、高效气固分离受料仓、反吹过滤系统以及卸料阀门组件组成。吸料端常搭配解包机、手套箱或吸料枪,管路系统选用经钝化处理的高等级不锈钢或特种耐磨合金材质,受料仓内置高精度覆膜滤芯以拦截微细粉尘,并由脉冲反吹机构进行周期性清灰,底部配置气动球阀或旋转卸料阀以实现物料向反应釜的定量受控排放。
整个物料输送过程处于完全连续或间歇节拍式的闭环循环中。当反应釜达到预设投料工况时,控制系统开启真空源建立负压,吸料阀同步打开进行物料抽吸;物料在分离器内沉降并积累至设定批次量后,真空源切断,平衡阀与卸料阀依次动作完成泄压与排料,全流程密闭运行,彻底杜绝了物料外溢或外界杂质侵入的风险。
全密闭输送带来的工艺与环保安全优势
环境保护与职业健康防护是负压输送技术最显著的价值体现。在传统的开盖投料作业中,超细粉末极易随热气流散逸至车间,不仅造成原料损耗,更对一线操作人员的呼吸系统造成长期损害。负压输送系统将投料过程完全封闭在管道内部,管道内外压差特性确保了即使在管路出现微小损伤时,也只会发生外界空气向内微渗,而绝不会引起粉尘或反应釜内挥发性溶剂的向外扩散。
在涉及易燃易爆、强腐蚀性或剧毒物料的生产场景中,负压系统展现出极高的本质安全特性。系统可无缝集成惰性气体保护回路,采用高纯氮气作为输送介质并配合氧含量在线监测仪,将系统内的氧浓度严格控制在安全阈值以下,有效消除粉尘爆炸隐患。全密闭结构隔绝了反应釜内挥发的有机溶剂蒸气,避免了溶剂蒸气遇空气混合达到爆炸极限的危险。
产品工艺质量与一致性在密闭负压环境下得到了充分保障。封闭式的物理路径阻断了环境空气中的水分、微生物及外来机械杂质与物料的接触,特别适用于对吸潮敏感、易氧化变质或高纯度医药中间体的合成反应。高度纯净的物料流转路径减少了批次间的残留交叉污染,提升了高附加值化学品的纯度与收率指标。
智能化控制与高精度计量配料集成
智能化控制是该系统实现精准工艺配比的核心枢纽。现代反应釜负压投料系统深度集成了可编程逻辑控制器(PLC)与集散控制系统(DCS),通过工业以太网与全厂上位机管理网络相连。操作人员仅需在人机交互界面设定配方参数,系统即可自动调用阀门开闭时序、负压调节频率以及反吹清理周期,实现了“一键式”自动化配料投料作业。
计量与投料速率的精准配合大幅优化了化学反应过程。系统可通过减重式计量给料仓或安装在反应釜上方的增重称重模块实现高精度计量,误差通常可控制在千分之几的极小范围内。根据反应釜内的即时反应速率、温升曲线以及压力波动反馈,控制系统可自适应调节负压吸料速度与卸料频次,实现粉体的均匀、缓慢滴加或分阶段脉冲投料,避免了因投料过快引发的局部暴沸、剧烈放热失控或结块包团现象。
完善的安全互锁逻辑构成了系统稳定运行的坚固屏障。控制算法实时采集管道真空度、受料仓料位、过滤器压差、气动执行机构状态以及反应釜内部关键工艺参数。一旦监测到反应釜超温超压、滤芯堵塞或惰气压力不足等异常工况,控制系统会在毫秒级时间内触发紧急联锁停机,切断进料阀门并充氮保压,保障整条生产线的运行安全。
工程选型设计原则与日常运维保障
合理的工程选型设计是负压输送系统高效运行的前提基石。在项目前期规划阶段,需对目标粉体的物理特性进行系统测试,重点评估其堆积密度、粒径分布、休止角、磨损性指数及吸湿结块倾向。针对强吸湿性物料需配套输送气体除湿干燥装置,针对粘性粉体需优化管道弯头曲率半径并引入管壁振打或气刀流化破拱结构,以彻底杜绝管路堵塞现象。
反应釜复杂工况对系统的结构材质与耐腐蚀防爆设计提出了严苛要求。输送管道与分离设备接触物料部位需依据反应釜内物料介质的腐蚀性,合理选用304、316L不锈钢,或哈氏合金、衬四氟乙烯等特殊材质;管路连接必须采用高品质快装卡箍或卫生级法兰,确保内壁光滑平整无滞料死角。系统防爆区域内的电气元件、传感器及电机均须符合严格的防爆等级认证标准。
规范的日常运维与周期性预防维护是延长设备使用寿命的关键保障。运维工作重点集中于气固分离滤芯的状态监测与定期检修、运动部件密封圈的磨损检查以及真空泵油位的日常维护。配备在位清洗(CIP)与在位灭菌(SIP)功能的系统,可在不同品种物料切换时实现免拆卸全自动冲洗与干燥,极大缩短了生产换批停机时间,确保系统长期处于受控的高效运行状态。
反应釜粉体负压输送系统的应用价值体现
反应釜粉体负压输送系统将流态化输送、真空分离、自动计量与密闭防爆等多元技术深度融合,重构了流程工业传统的固液混合与反应投料作业模式。该系统在杜绝粉尘危害、降低物料损耗、防范安全生产事故以及提升自动化生产水平等方面展现出突出的工程实用价值,为高危险度、高洁净度及严苛工艺标准的工业制造环境提供了可靠的物料转运解决方案。
伴随新材料与精细化学品制造业对安全环保标准的持续提升以及智能制造转型的深入推进,高度模块化、低能耗、全流程数字化的负压输送系统将发挥更加关键的作用。通过与工业物联网及智能工厂管理系统的深度融合,该类系统正持续赋能流程工业实现更高效、更清洁、更精准的现代化生产跨越。
上一篇:反应釜粉体自动计量系统
下一篇:反应釜粉尘自动投料解决方案


