

浏览:0更新时间:2026-09-14
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
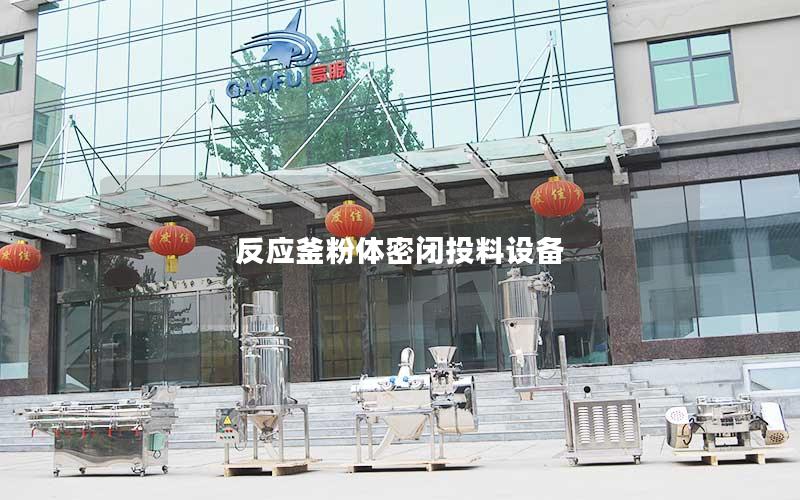
反应釜粉体密闭投料设备是现代精细化工、制药及新能源材料生产中解决粉尘外溢、溶剂挥发和交叉污染的关键工艺装备。该系统深度融合负压气力输送、重力无尘落料、氮气惰化保护及高精度自动化计量技术,在实现反应釜与投料站全密闭隔离的确保粉体高效、平稳且定量地投入反应体系。其应用不仅大幅降低粉尘爆炸风险、保障一线操作人员职业健康,还显著提升了生产节拍与工艺重现性,推动流程工业向洁净、本质安全与智能化方向升级。
核心工作原理与系统构成体系
反应釜粉体密闭投料设备通常基于真空负压输送或正压密闭压送原理构建。当投料指令触发后,真空发生源在输送管道与受料装置内部建立稳定的负压梯度,利用气流动力将吨袋或小袋投料站内的固体颗粒快速抽吸至分离容器内。在分离仓完成气固分离后,粉料在重力或辅助破拱机构作用下,通过底部高密封性阀门落入反应釜内,整个流转过程处于完全受控的物理密闭空间中。
整套系统主要由无尘开袋站、粉体输送管线、气固分离过滤单元、破拱下料机构、隔离阻断阀门以及PLC中控系统组成。开袋工作站常配备手套箱、空气过滤吸尘装置及除尘滤芯在线反吹机构,从物料解包源头杜绝粉尘扩散;输送管路则采用无死角卫生级快装连接与特殊内壁涂层处理,有效降低物料在管壁上的残留与挂壁黏连现象。
在物料进入反应釜的临界面,系统配置了高性能的分段式气动密闭阀或双蝶阀连锁切断装置。这类阀门具备极高的气密性等级,能够在投料瞬间开启并在下料完毕后迅速复位隔绝,维持反应釜内部既有的微正压或真空工艺条件,阻断釜内易燃易爆气体、腐蚀性溶剂蒸气向外回窜,实现了跨工艺段的安全物理阻断。
安全防爆与防溶剂回流控制机制
在精细化工与药物合成过程中,反应釜内往往盛装有甲醇、甲苯等易燃易爆有机溶剂,投料时极易形成易燃物料与空气混合的爆炸性环境。密闭投料系统通过引入全流程在线氧含量监测与氮气置换模块,在投料动作执行前对开袋仓、缓冲仓及输送管路进行多轮惰化吹扫,确保整个系统内的氧气浓度严格受控在安全阈值以下,从源头上消除了粉尘爆炸与气体闪爆的三角要素。
设备各金属部件之间均建立严格的等电位跨接与静电导除网络,选用抗静电滤料及导电密封圈,防止粉体高速摩擦积聚静电火花。电气元器件均达到高等级防爆认证,执行机构匹配本安型或隔爆型控制阀,确保设备在防爆危险区域内平稳运行,全方位符合严格的工业安全防爆规范。
针对热溶剂蒸汽易冷凝结晶堵塞下料口的痛点,密闭投料机构在阀门与下料管道周围集成了伴热保温夹套或微正压洁净氮气幕吹扫装置。通过形成持续的气体屏蔽层与温度缓冲带,阻止高温溶剂蒸汽向上扩散冷凝,不仅避免了下料口结垢和阀门卡涩,还保证了粉料在接触液面时迅速分散,防止结块沉底。
自动化精准计量与智能联动控制
为了满足严苛的配方工艺精度要求,现代密闭投料设备深度集成了高灵敏度称重传感器与减重式投料控制算法。在投料站底部或缓冲受料仓架设称重模组,控制系统能够以毫秒级响应实时采集质量变化数据,并结合动态流量调节阀精准控制给料速率,实现从粗加料到精细点动补料的无级自动切换,将投料配比误差控制在极窄范围内。
电气控制核心依托PLC与人机交互界面,可无缝对接工厂现有的DCS集散控制系统或MES制造执行系统。操作人员只需在中央控制室选定批次生产配方,系统即可自主完成管道吹扫、气密性自检、物料输送、精准定量下料及管路在线清洗等全流程工序,全过程无需人工近距离干预,显著减少人为误操作风险。
设备内部布设有多维度传感器网络,涵盖压力变送器、料位计、温度探头以及过滤器压差传感器等。系统根据实时反馈的参数动态自适应调整反吹脉冲频率与输送风量,当发生管路堵塞、压力异常升高或密闭泄漏等突发工况时,系统可在一瞬间触发声光报警并执行紧急安全联锁停机,保障生产链路的稳定与连续。
清洁生产合规与全流程效能提升
密闭投料系统为制药和高纯化学品行业满足GMP洁净生产标准提供了坚实的硬件支撑。整套设备结构符合无死角设计规范,过流部件均选用优质耐腐蚀不锈钢,并经过精细的机械抛光或电解抛光处理。配合原位清洗(CIP)与原位灭菌(SIP)功能模块,设备在批次更换或物料切换时可全自动执行水洗、烘干与消毒,消除了交叉污染隐患。
在职业卫生健康层面,封闭式的物料流转路径切断了高活性、高毒性或强刺激性物料与外部环境的接触通道,使操作车间空气中的粉尘浓度长期维持在极低标准,免除了操作人员穿戴沉重防毒装备作业的负担,切实履行了现代企业在职业病防护与环境保护方面的社会责任与合规要求。
从生产综合经济效益来看,密闭投料设备不仅消除了传统敞口投料造成的粉尘挥发与原料飞溢损耗,还大幅压缩了单次加料时间周期,使反应釜的运转周转效率显著提高。物料分散度的改善与加入速度的精准受控,进一步提升了化学反应的充分性与均一性,为终端产品收率和批次稳定性提供了可靠保障。
反应釜投料系统的技术演进与价值集成
反应釜粉体密闭投料设备彻底改变了传统化工与制药领域物料投递的作业形态,构建起从原料拆包到釜内分散的全流程密闭安全通道。通过精密机械加工、流体力学优化与现代工业自动化技术的深度融合,该设备在杜绝粉尘飞扬、阻断有毒有害气体外溢方面展现出优异的工艺适配能力,使高危、高污染的投料环节转变为洁净、可控的标准化单元操作。
伴随流程工业对本质安全、绿色低碳及数字化转型的要求不断提高,该类装备正在向着更高集成度、自适应智能感知与全自动物料追踪方向持续迭代。其在保证高风险介质平稳投料、优化生产节拍及保障人员健康等维度的深远价值,已成为现代化智能工厂构建高质量工艺闭环不可或缺的核心支撑。
上一篇:反应釜粉体定量投料系统
下一篇:反应釜粉体密闭输送解决方案


