

浏览:0更新时间:2026-09-14
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
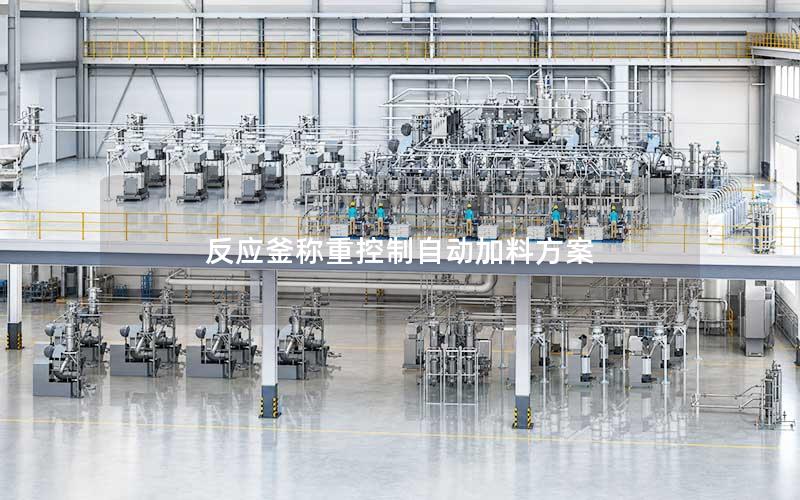
在精细化工、制药及新能源材料等现代流程工业中,反应釜配料计量的精准度与作业安全性直接决定了成品品质和生产效益。反应釜称重控制自动加料方案以高精度称重传感器与模块化机械组件为基础,集成可编程逻辑控制器、现场总线与智能落差补偿算法,构建起全密闭、高精度的闭环进料计量体系。该方案通过对液态、固态物料实施快慢双速精准切断,有效消除管道应力、机械搅拌振动以及物料空中落差带来的计量干扰,不仅彻底规避了人工投料的安全隐患与人为偏差,更为企业实现配方数字化管理、批次生产过程全追溯提供了坚实可靠的底层工业技术支撑。
模块化称重硬件架构与机械结构适配
硬件系统的合理构筑是确保反应釜静态与动态计量精度的物理根基。称重模块通常由高精度剪切梁式或柱式称重传感器、顶板、底板以及限位螺栓组成。在反应釜支承脚底部安装称重模块时,需结合容器的几何结构、容积及工况震动特性,合理搭配固定式、半浮动式与全浮动式模块。这种机械组合能有效吸收反应釜在受热、冷却过程中产生的径向热膨胀变形,消除机械侧向力对传感器的挤压干扰,使垂直方向的重力载荷能够精准无损地传递至敏感元件。
选型配置过程必须统筹兼顾反应釜自重、最大物料容积、搅拌机械扰动力以及风载等附加负荷。传感器量程通常设定为满载总重量的1.2倍至1.5倍之间,既能防止偶发过载损坏弹性体,又能保障称重仪表处于高灵敏度的线性测量区间。对于涉及强酸、强碱或潮湿冲洗环境的工况,传感器外壳及安装附件均需采用不锈钢材质,并达到IP68甚至IP69K级别的激光焊接密封防护,以抵抗介质侵蚀与水汽渗入。
管路系统的应力隔离是硬件实施中不可或缺的关键环节。凡与反应釜相连的进料管、出料管、排气管及公用工程管线,均须采用耐温、耐压的高柔性波纹管或特氟龙软管进行柔性过渡,且软管应尽量水平布置。管卡支架应固定在外部独立钢构上,最大程度杜绝外部管线振动与重力沉降对称重釜体产生附加机械干涉,确保称重系统获取纯净的釜内质量变化数据。
智能双速控制逻辑与动态落差补偿算法
自动加料的核心控制机制依托于PLC或专用称重终端构建的双速(或多速)投料逻辑。系统在接收到加料指令后,控制进料阀门或变频输送泵进入全开的大流量快速加料阶段,以极短的时间输送绝大部分目标物料,显著提升单批次反应周期的生产节拍。当釜内重量攀升至预设的减速切换阈值时,控制系统立即动作,驱动执行机构切换至小流量慢速滴加状态,收窄物料流动惯性,为最终的精准切断创造平稳的动力学条件。
空中落差(飞料)补偿算法是攻克终点控制精度的技术核心。从关闭阀门到物料完全落入釜内液面,悬浮于管道出口与受料介质之间的滞空物料量往往会导致加料超差。先进的称重控制仪表采用自适应学习算法,能够在每一次加料周期结束后,自动比对目标值与实际稳定值之间的偏差,动态修正下一批次的关阀提前量(即落差设定值)。针对批次间原料黏度波动或管路压力变化,算法可通过移动加权平均实现落差参数的持续自我迭代,将终点误差严密锁定在允许公差范围内。
反应釜内部搅拌桨的剧烈旋转往往伴随强烈的液体紊流与机械震荡,对称重信号造成高频噪声污染。控制系统需配备针对性的数字滤波技术,结合陷波滤波与动态滑动滤波算法,精准剔除特定转速下的搅拌振动信号与液体晃动冲击波。在保障系统实时动态响应速度的前提下,平滑提取出真实的釜内物料净重变化曲线,杜绝因瞬时假峰值引发的控制阀门误动作或过早关断。
严苛工业场景下的防爆与抗干扰防护设计
化工生产中易燃易爆物料应用广泛,使得称重系统的电气防爆与安全防护处于优先级考量。方案严格遵循国家防爆标准,在涉爆危险区域内,前端称重传感器、接线盒以及就地操作柱均选用隔爆型(Ex d)或本质安全型(Ex ia)产品。称重信号线在进入非防爆控制柜前,必须配置安全栅进行能量限幅隔离,确保在任何电气故障状态下,导入防爆现场的电火花能量均低于周围危险气体的最小点燃能量,构筑本质安全防线。
工业强电磁环境下的微弱电信号传输容易受到电机变频器、大功率接触器等杂波的电磁耦合干扰。系统在布线规范上推行强弱电物理分槽隔离,称重模拟信号线采用高屏蔽双绞屏蔽电缆,并实现单端可靠接地以消除接地环路电流。对于长距离传输应用,推荐采用内置A/D转换的数字式传感器或就地安装数字称重变送器,直接输出抗干扰能力极强的RS485或工业以太网数字信号,从源头消解长线传输带来的信号衰减与电位飘移风险。
防静电积聚与防雷击设计同样是恶劣环境适应性的重要组成部分。反应釜本体、称重支撑模块与承载钢结构之间必须建立大截面铜编织跨接导线,形成完善的等电位均压网络。高导电性的接地母线将搅拌摩擦、物料高速冲刷产生的静电荷以及雷电过电压瞬间引入大地基准网,防止微小静电打火引发易燃物料闪爆,同时也保护高敏度称重弹性体及内部应变计不被瞬态浪涌电压击穿。
配方数字化管理与批次工艺闭环追溯
自动加料方案超越了单纯的硬件称重范畴,向上延展出完备的配方工艺数字化管控能力。在SCADA或上位机操作界面中,工艺工程师可根据反应机理自由编排多组分投料配方,包括原料代码、目标投料重量、快慢速切换比率、允差范围以及加料先后时序。系统支持批次顺序加料、配比加料及与反应温度、压力、pH值联锁的阶梯式渐进加料,加料流程完全交由控制程序自动化调度,杜绝人工配置可能产生的错投、漏投或顺序颠倒隐患。
系统内置多重冗余联锁与异常预警机制,全面覆盖生产全周期。在加料进行中,实时重量变化率受到严格监测,一旦出现“给料阀开而重量不增”(提示管路堵塞或断料)或“给料阀关而重量持续上升”(提示阀门内漏损坏)的逻辑异常,系统会在毫秒级时间内触发声光报警并转入安全暂停状态。釜内最大安全液位与超差报警功能双重兜底,联动上游输送泵源实施硬性切断,防止反应釜出现溢流泛料或工艺配比失衡等重大安全责任事件。
数据闭环与全链路追溯为制造企业推行智能工厂提供了坚实的数据底座。系统支持通过工业通信协议无缝接入MES、ERP或生产运营系统,加料过程中的每一种物料代码、批次号、实际加入重量、加料启闭时间戳、操作人员权限等明细数据均被实时归档并生成电子批记录。这些数据不仅具备防篡改特性,满足医药行业GMP及化工过程安全管理(PSM)的合规性审查,更为工艺技术人员后续分析批次重现性、优化加料工艺参数提供了精确的第一手生产大数据支撑。
反应釜称重控制自动加料方案将传感计量、运动执行、动态算法与工业信息化深度融合,实现了物料从存储区到反应容器的全封闭、高精准、自动化输送。该技术突破了传统容积式计量与人工经验投料的质量瓶颈,在降本增效、遏制原料浪费的大幅压降了高危工艺过程中的涉人风险,为流程工业迈向数字化、智能化、绿色化生产树立了坚实的基石。
上一篇:反应釜称重投料误差如何控制
下一篇:反应釜称重料斗自动投料


